
发布于
注塑模具冷却系统年度保养清单:照着做,配件寿命延长2年
冷却系统有个特点:它不出问题的时候,没人会想起它。
一旦出问题,就是整条线停下来等它。
大部分工厂对模具的保养很上心——型腔擦油、顶针润滑、导柱涂脂,一样不落。但水路这一块,往往是"水还在流,就先不管"。而水路恰恰是唯一一个坏在内部、从外面看不出来的系统。
一、为什么要定期保养:一笔算得清的账
先说一个真实场景:
一家做家电结构件的工厂,三台机的水路用了三年没做过任何清洗。起初只是产品偶尔出现尺寸波动,调了工艺参数能压下去;后来某一路流量越来越小,模温开始跟不上,最后整套路彻底堵死——拆模、通管、换密封件、重新试模,前后停了六天。
六天的账是这么算的:停机损失 + 拆装工时 + 报废的首件与调机料 + 客户交期违约。加起来十几万。
而如果按周期做保养,这件事的成本大概是多少?几百块的清洗剂,加上半天计划停机。
这就是保养的本质:把"计划外的停机",换成"计划内的停机"。两者之间的成本差,通常在五倍以上。
再说一层更隐蔽的损失。水垢的导热系数只有 1–3 W/(m·K),而黄铜是 120 左右——差了将近五十倍。管壁上积 1 毫米水垢,等于给换热面盖了一床棉被。你不会看到任何报警,只会看到:周期变长了、良品率掉了一点、电费多了一点。这些数字分散在报表各处,没人会把它们和"水路"联系起来。
二、每日检查:5 分钟,操作工就能做
不需要工具,不需要停机,换模或巡检时顺手看四件事:

关键动作只有一个:发现问题就记录。哪怕只是"3 号机 2 号接头有点潮",写在机台边的卡片上。没有记录,就没有趋势;没有趋势,就只能等它坏。
三、每周检查:看两个数字
每周抽十分钟,看两个数:流量和进出水温差。
流量。有流量计的,记录每个回路读数;没有的,看流量指示器的浮子位置。判定标准不是"有没有水",而是和上周比有没有下降。下降超过 10%,就要查:过滤器堵了?接头通径选小了?还是管路里开始结垢了?
进出水温差。正常应在 3–5°C。这个数字很有用,因为它能直接指出问题方向:
温差变大——流量不足,水带不走热。查堵塞、查接头通径、查泵。
温差变小——换热不足或水温设定不对。查模温机、查水温、查冷却塔。
另外每周做一次支路均衡性检查:并联的各支路流量偏差应控制在 10% 以内。偏差大的那几路,往往就是将来最先堵的那几路。
四、每月检查:把 O 形圈当回事
每月拆检 2–3 个有代表性的接头(选换模最频繁的那几路),重点看三样:
O 形圈状态。 用手指捏一下:变硬、发粘、压扁后不回弹、表面有细微裂纹——出现任意一项,这一路的 O 形圈就该整批换了。不要等到漏水才换,O 形圈是典型的"失效前没有征兆"的零件。
插拔顺畅度。 正常应该单手能插入、有明确的到位感。发涩说明密封锥面有异物或划伤;发松说明已经磨损。这两种手感,比看外观更早发现问题。
密封锥面与螺纹。 擦干净后在侧光下看锥面有无环状划痕;螺纹有无咬伤、发亮(磨损痕迹)。
同时做两件小事:清洗过滤器/滤网,盘点备用件(O 形圈、卡簧、密封垫)。备件断货,是很多"小问题"变成"停线"的直接原因。
五、每半年 / 每年:一次彻底的
到半年或一年,做一次系统性的保养:
全面清洗水路。 用循环清洗剂按厂家给定浓度和温度循环,之后必须中和并大量清水冲洗。这一条要特别强调:清洗液残留会腐蚀密封件,冲不干净,等于花钱加速老化。
水质检测。 送检硬度、pH、氯离子、电导率、铁含量。水质数据是判断"该多久洗一次"的唯一依据——水质硬的地区,半年一次都嫌少。
更换易损件。 O 形圈全部更换(不论外观)、老化发硬的软管、变形的密封垫。配模温机的回路,重点检查耐温等级是否还达标。
压力测试。 按 1.5 倍工作压力保压,检查所有接头与管路连接处。
建立台账。 记录每次清洗时间、水质数据、更换的配件批次。有了台账,你才能从"定期保养"进化到"按状态保养"——这是省钱的下一个台阶。
六、一张表,贴在机台边
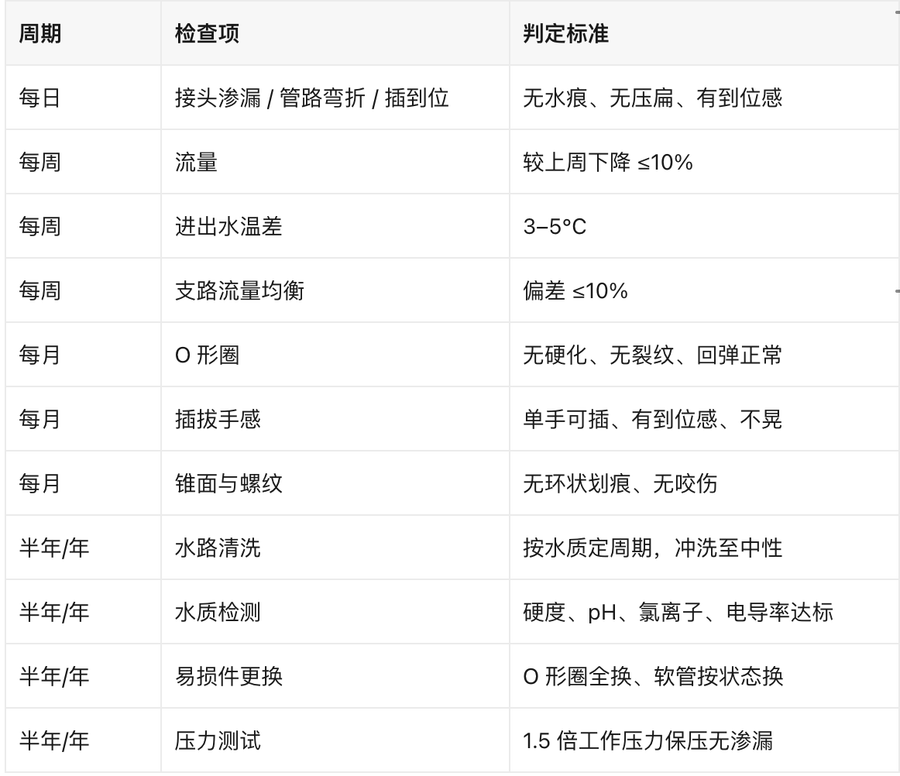
最后一句
配件寿命的长短,一半取决于它自己,一半取决于你多久看它一次。
保养不是额外支出,是把未来某一天的大额账单,拆成今天的小额分期。